 EN
Een automotive-LED-product doorloopt een onderling verbonden reeks ontwikkelings-, productie-, inspectie- en verpakkingsfasen voordat het klaar is voor een B2B-bestelling. De exacte route verschilt per model en per mate van aanpassing, maar het proces dient een duidelijke koppeling te behouden tussen de goedgekeurde eis, het fysieke monster, de productieversie en de definitieve inspectie. Het begrijpen van deze stroom helpt distributeurs, importeurs en private-labelpartners om te identificeren waar belangrijke beslissingen worden genomen en welke informatie moet worden bevestigd voordat de productie begint.
De productontwikkeling begint met de toepassing. Voor een voertuigspecifieke lamp heeft het projectteam de merknaam, het model, de generatie, het productiejaar, de marktversie, de montagepositie, de verlichtingsfunctie en beschikbare referentiegegevens nodig. OE-nummers, originele lampmonsters, foto’s van de connector, montagegegevens en afmetingen van de installatieruimte kunnen het beoordelingsproces ondersteunen. Commerciële vereisten worden ook in dit stadium vastgelegd, waaronder de doelmarkt, de verwachte bestelomvang, verpakking, logo en private-labelvereisten. Het doel is om een algemeen idee om te zetten in een specificatie die kan worden beoordeeld door engineering, inkoop, productie, kwaliteit en de klant.
Wanneer een project structurele ontwikkeling vereist, kunnen CNC-bewerkings- en gereedschapsactiviteiten prototypes, montagehulpmiddelen, mallen of andere productiebehoeften ondersteunen. De specifieke methode hangt af van het onderdeel en de projectfase. Afmetingsreferenties, montagegeometrie, optische positie en assemblagevrije ruimten moeten gezamenlijk worden overwogen, omdat een kleine structurele wijziging van invloed kan zijn op de pasvorm of lichtverdeling. Beslissingen over gereedschappen dienen te worden goedgekeurd via tekeningen, monsters of andere gecontroleerde referenties. Voor nieuwe mallen of aanzienlijke structurele wijzigingen is bovendien duidelijke verantwoordelijkheid vereist voor kosten, eigendom, revisiebeheer en goedkeuring van monsters.
Spuitgieten kan worden gebruikt voor de productie van behuizingen, lenzen, beugels of gerelateerde kunststofonderdelen, afhankelijk van het productontwerp. Materiaal, kleur, oppervlakteafwerking, afmetingen en zichtbare uitstraling moeten overeenkomen met de goedgekeurde eisen. De gespoten onderdelen kunnen vervolgens worden gecontroleerd op vervorming, verontreiniging, krassen, onvolledige kenmerken, kleurafwijkingen of andere zichtbare gebreken vóór montage. Uitspraken over specifieke materiaalkwaliteiten of prestaties moeten worden gebaseerd op bevestigde productdocumentatie. Voor B2B-programma’s is consistentie in uiterlijk bijzonder belangrijk wanneer producten onder één merk worden getoond of in herhaalde bestellingen worden verzonden.
Surface-mount-technologie, algemeen bekend als SMT, plaatst elektronische componenten op de printplaat volgens het goedgekeurde ontwerp. De identiteit van de component, de polariteit, de plaatsing, de soldeeromstandigheden en de versie van de printplaat moeten worden gecontroleerd. Een printplaat voor een eenvoudige witte lamp verschilt van een printplaat die is ontworpen voor RGB-besturing, sequentiële signalering of voertuigbewaking. Productiegegevens moeten de printplaat en de componentconfiguratie koppelen aan de juiste productversie. Optische en elektrische prestaties zijn afhankelijk van deze fase; fouten bij het plaatsen of solderen kunnen derhalve invloed hebben op individuele LED’s, het gedrag van de driver, het stroomverbruik of de langetermijnstabiliteit.
Lassen en montage verbinden de printplaat, draden, connectoren, behuizing, lens, afdichtingen en bevestigingsonderdelen tot de voltooide lamp. De exacte bewerkingen variëren per constructie. Werknemers en gereedschappen moeten de gedefinieerde montage-instructies volgen, zodat kabelrouting, connectororiëntatie, afdichtingsvlakken, bevestigingsmiddelen en esthetische onderdelen consistent blijven. Visuele controles tijdens de montage kunnen voorkomen dat gebreken verdergaan in het productieproces. Voor maatwerkprojecten is het goedgekeurde monster een belangrijke referentie voor lichtkleur, lensuitstraling, kabelboomlengte, connectortype, logopositie en verpakking.
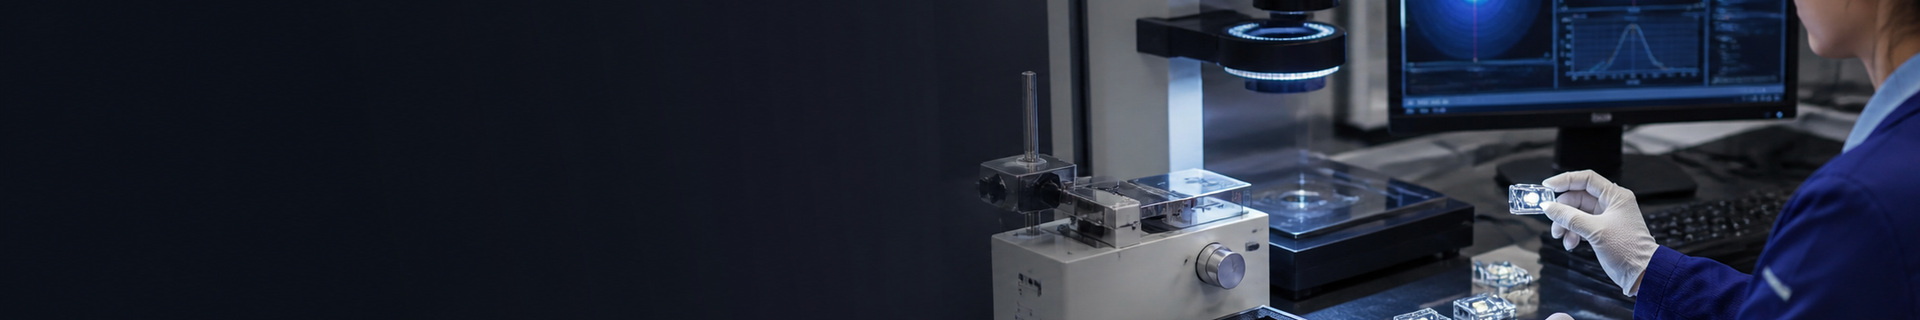
Optische inspectie bevestigt dat de lamp de vereiste verlichtingsfunctie uitvoert. Afhankelijk van het product kan dit onder andere omvatten: constante verlichting, richtingaanwijzing, sequentiële beweging, welkomsteffecten, kleurregeling of meerdere modi. Inspecteurs kunnen controleren op niet-functionerende LED’s, zichtbare flikkering, ongelijkmatige verlichting, onverwachte kleurvariatie of een onjuiste volgorde. Elke kwantitatieve testmethode en aanvaardingslimiet moet voor het model worden bevestigd. Een functionele controle dient ook te verifiëren dat bedieningselementen, polariteit en connectoren zich gedragen zoals gespecificeerd, terwijl voertuigspecifieke claims, indien vereist, moeten worden gevalideerd op de relevante toepassing.
Ouderdoms- en spanningsproeven kunnen vroegtijdige storingen of onstabiel elektrisch gedrag identificeren voordat de producten worden verzonden. De voorwaarden moeten worden vastgelegd in de relevante productspecificatie of fabrieksprocedure, inclusief duur, spanning, steekproefomvang en acceptatie- of afkeurcriteria. Deze proeven zijn waardevol wanneer ze gedocumenteerd zijn en duidelijk gekoppeld zijn aan een kwaliteitsbeslissing. Ze mogen niet worden beschreven met niet-geverifieerde cijfers en vervangen geen montage-, uiterlijk-, verpakkings- of conformiteitscontroles. Indien een ontwerp wordt gewijzigd, moeten de engineering- en kwaliteitsteams beoordelen of het validatieplan eveneens moet worden aangepast.
De eindinspectie brengt productfunctie en commerciële nauwkeurigheid samen. De afgewerkte lamp kan worden gecontroleerd aan de hand van het goedgekeurde model, het uiterlijk, de verlichtingsmodi, de connector, de verpakking, het etiket, de hoeveelheid en de bestelvereisten. Voor private-labelprojecten kan goedkeuring van de afbeelding, verificatie van de barcode, gebruiksaanwijzingen of klantspecifieke kartonmarkeringen vereist zijn. Niet-conforme eenheden moeten worden geïdentificeerd en volgens het kwaliteitsproces worden afgehandeld. Batchgegevens kunnen traceerbaarheid bieden tussen de inkooporder, de productversie, het inspectieresultaat en de verzending.
Beschermende verpakking is de laatste productiefase, maar moet vroeg worden gepland. De verpakking moet de lamp, de connector, de kabelboom en de zichtbare oppervlakken beschermen tijdens opslag en transport, terwijl zij ook de juiste productinformatie weergeeft. Binnenverpakking, kartonnen dozen, etiketten, hoeveelheden en eventuele bijlagen moeten overeenkomen met de bevestigde bestelling. Voor herhaalde B2B-programma’s draagt consistente verpakking net zo sterk bij aan efficiënt magazijnbeheer en merkpresentatie als aan fysieke bescherming.
Van productontwikkeling tot CNC- en gereedschapsverwerking, spuitgieten, SMT, lassen, optische inspectie, veroudering en spanningsonderzoek en verpakking, elke fase draagt bij aan een andere vorm van controle. De meest betrouwbare projectstroom gebruikt goedgekeurde specificaties en monsters om deze fasen te verbinden, wijzigingen vast te leggen en ongegronde claims te voorkomen. Kopers die een productiepartner evalueren, moeten zich afvragen hoe het specifieke product zich door dit proces beweegt, welke stappen voor dat model worden uitgevoerd en welke gegevens kunnen worden verstrekt. Deze model-specifieke bespreking biedt meer waarde dan een generieke lijst van apparatuur, omdat deze laat zien hoe vereisten worden vertaald in een herhaalbaar product en een gedocumenteerde verzending.
ZEAL ontwikkelt en produceert voertuigspecifieke LED-verlichting voor de automobielindustrie voor distributeurs, merken en professionals op de aftermarket, met flexibele OEM- en ODM-ondersteuning.
Floor 3-4, Building 9, No. 1 Jujin Road, BainiTown, Sanshui District, Foshan, Guangdong, China.
Copyright © Shenzhen Zeal Optoelectronic Technology Co., Ltd. All Rights Reserved | PRIVACYBELEID